汽车工业对精度、生产率和工艺可靠性提出了极高的要求。无论是高效的内燃机、混合动力系统还是电动汽车:零部件质量的减轻、扭矩的增大、新材料的应用以及日益复杂的薄壁几何形状,都使得精密加工的难度不断增加。 特别是在薄壁变速箱齿轮、差速器壳体、传动轴或电动机铝制外壳等零部件的加工中,夹具技术对尺寸精度、同轴度、变形以及加工结果的质量起着决定性作用。
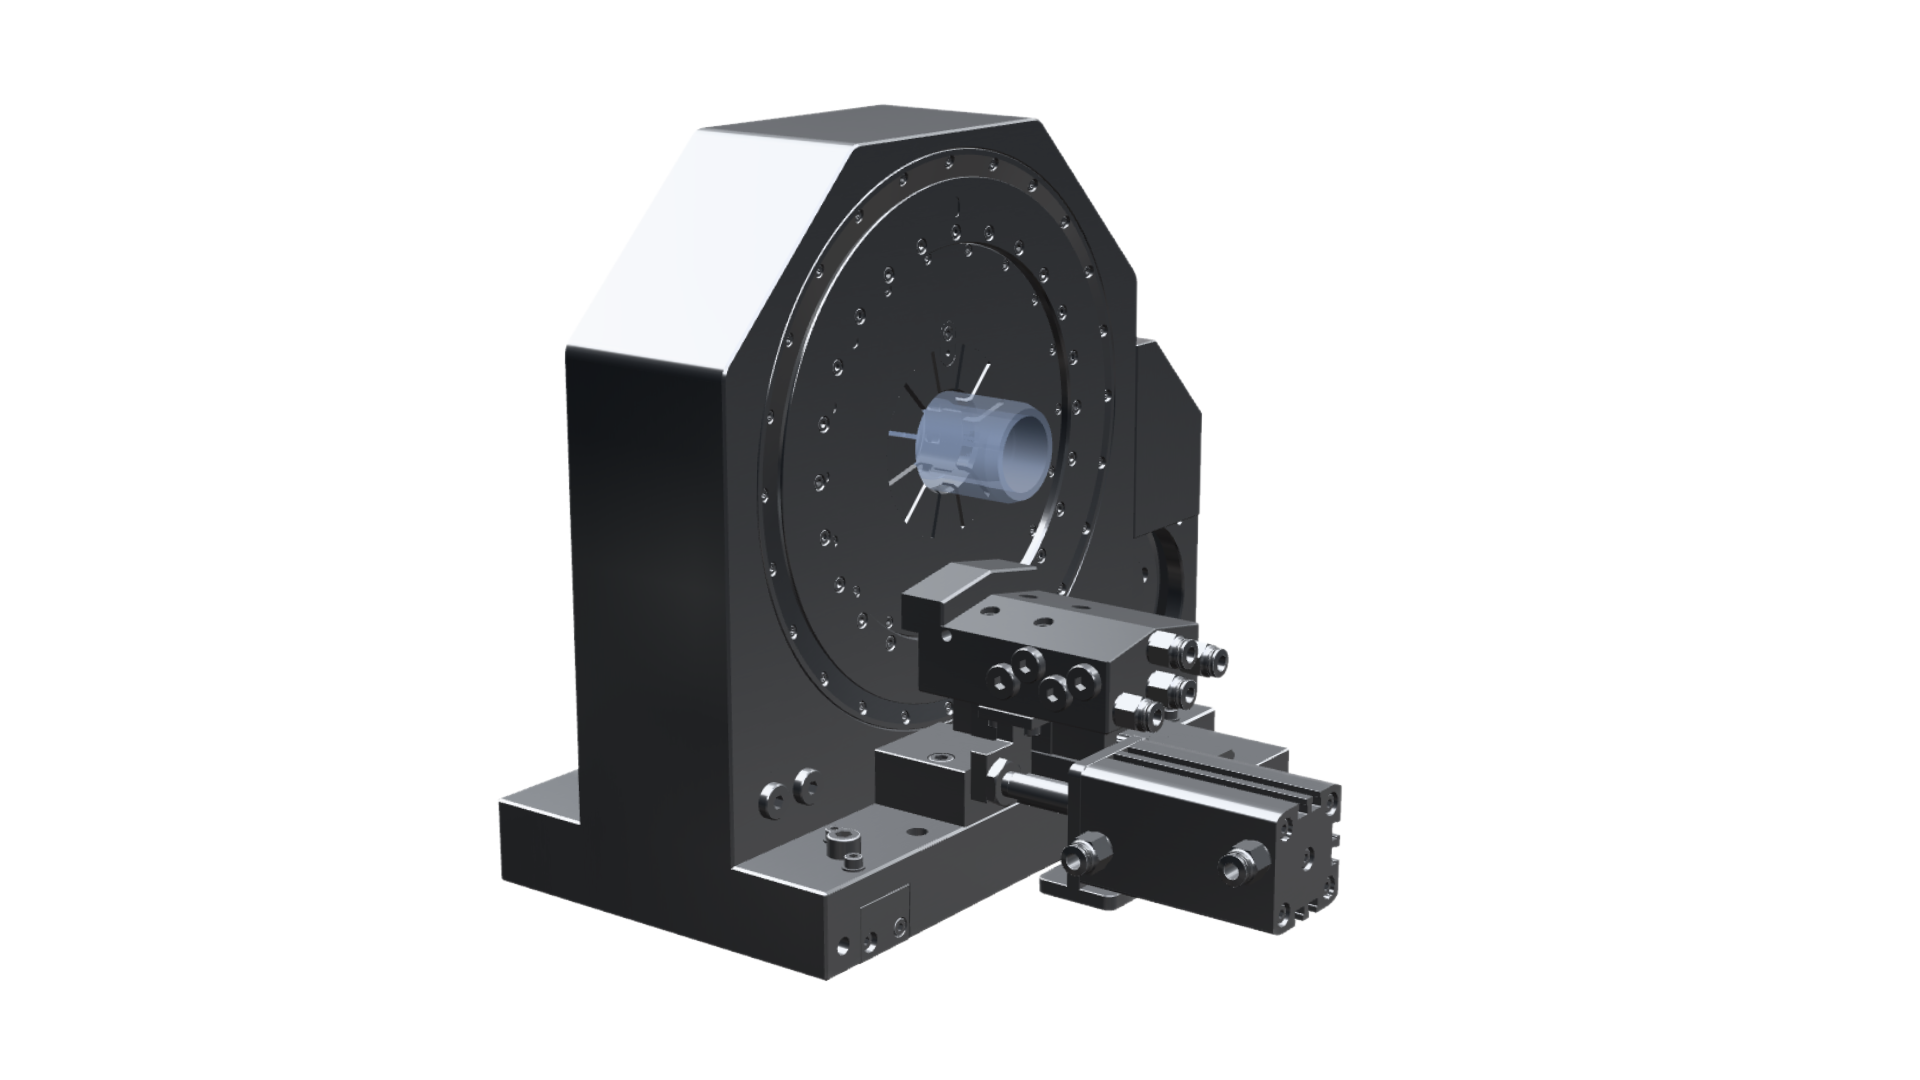
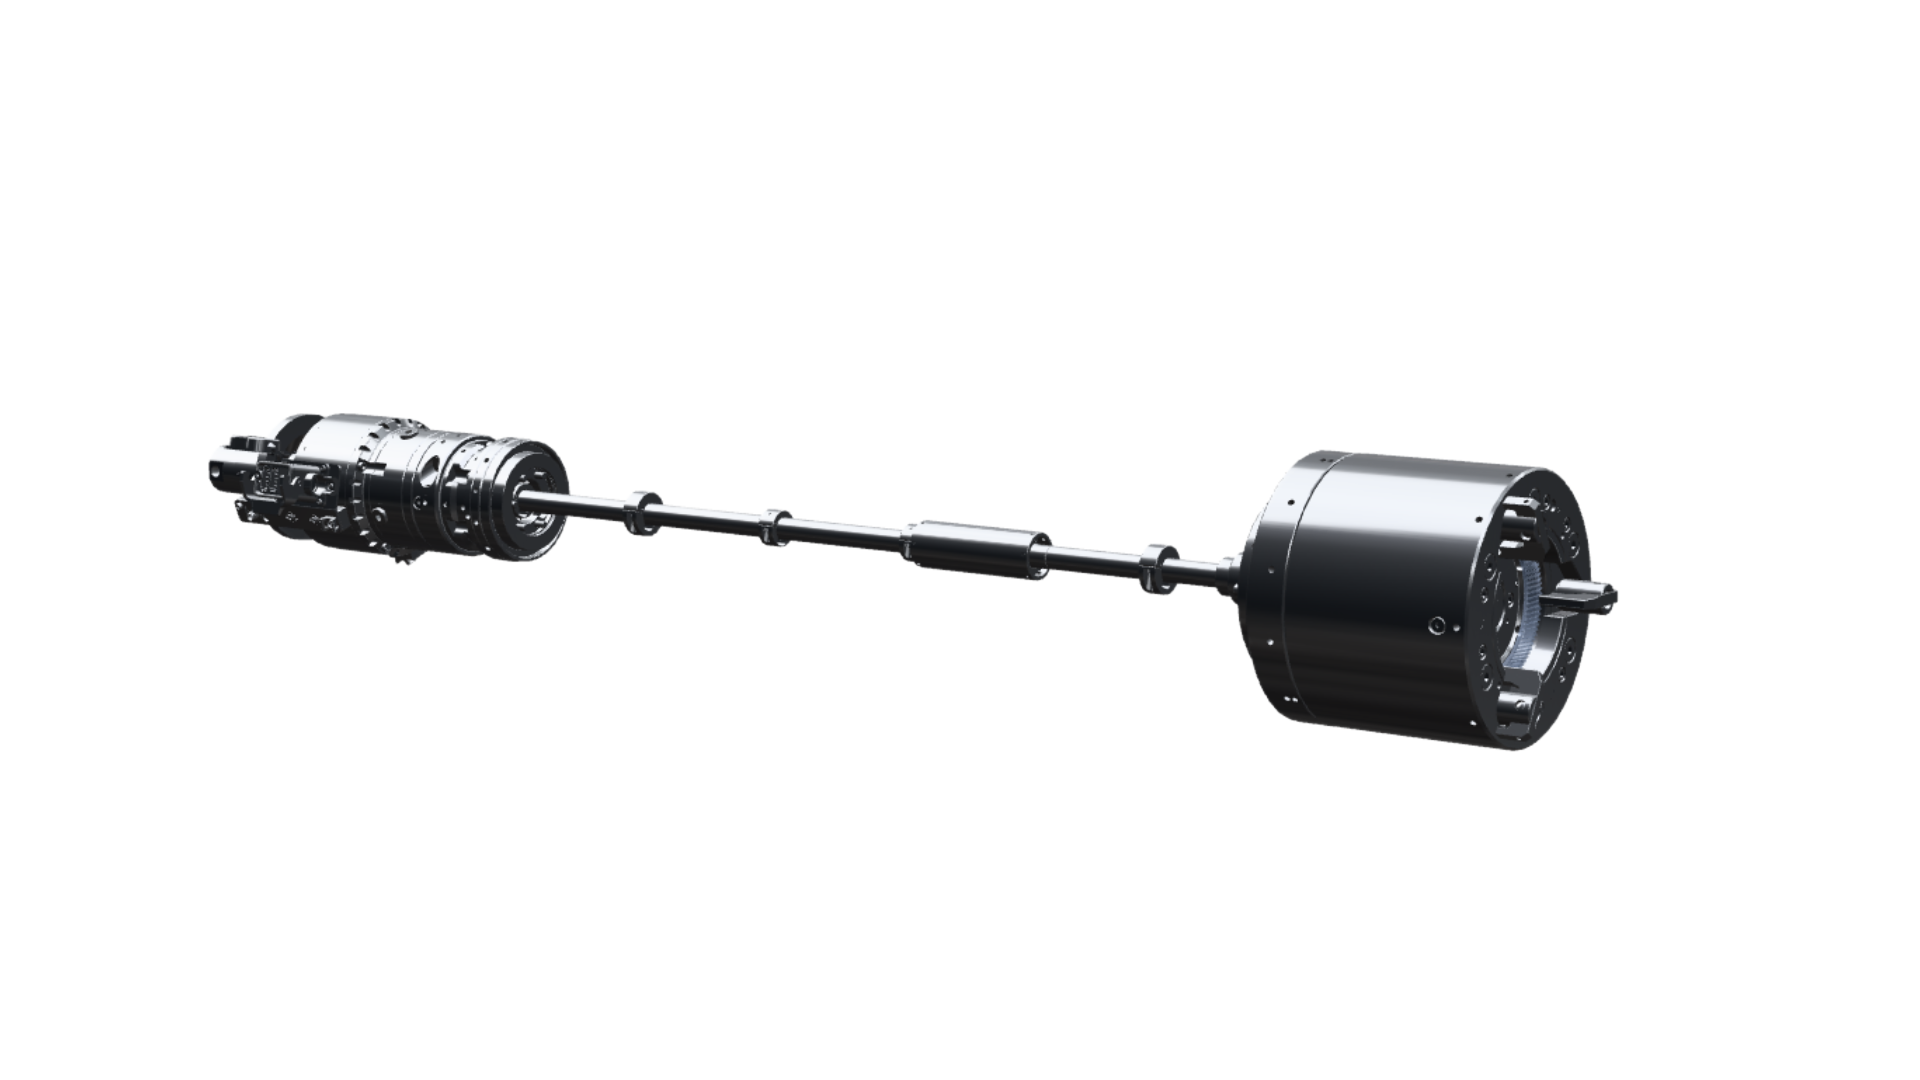
STERMAN始终基于工件几何形状和加工工艺,持续开发定制化的夹紧系统和生产技术。 低变形夹紧、可重复的定心、高扭矩传递以及最佳的工件可及性,使得对高要求汽车零部件进行高精度加工成为可能——即使在自动化生产过程中以及大批量生产时也是如此。 从精密机械夹紧系统、主轴组件和夹具,到专用机床和PICEA智能夹紧技术,我们为高效、灵活且面向未来的汽车生产提供全方位解决方案。
我们开发和制造夹紧和加工解决方案的方式与高精度单个零件满足创新应用的最高要求的方式相同:微米级精度、智能化和精确定制,以满足您的需求。
无论是新机床、设备升级还是现有机床的改造:STERMAN 都会全程参与项目,从最初的构思和设计,到工程设计、制造和安装,直至调试投产——若客户有需求,服务范围还可延伸至此之后。凭借超过 85% 的本地化生产深度,我们的解决方案主要在黑森林地区的圣格奥尔根基地制造。通常只需提供工件图纸和加工工艺的主要信息,即可制定初步的夹具方案。
概念设计、开发与制造
生产、装配和质量控制
服务与改造
产自黑森林。斯特曼汽车工程。
为全球高要求汽车应用提供定制化的夹具系统、专用设备及机床。
具体的应用案例展现了我们在汽车领域的专业能力——从传统动力总成到电动汽车。其中包括为MAHLE和Kolbenschmidt公司采用滑动夹头夹头芯轴对活塞上部和下部进行全加工, 为大众汽车(Volkswagen)现代车辆动力总成加工三脚架的完整加工,以及利用 STERMAN 中心驱动装置,在单次装夹中为宝马(BMW)进行电动驱动轴的钻孔和车削。 在电动驱动系统的制造中,STERMAN技术同样得到应用,例如为博世(Bosch)加工和连接叠片组,以及为梅赛德斯-奔驰(Mercedes-Benz)加工和连接轴向磁通电动机的转子。
当标准夹具在工件几何形状、精度、节拍时间或自动化方面达到极限时,定制夹紧方案就显得尤为重要。例如,薄壁齿轮、差速器壳体、传动轴或电动驱动部件等均属于此类情况。 STERMAN 将工件、机床和加工过程视为一个整体系统,并针对具体的制造任务有针对性地开发夹紧解决方案。尽早参与项目规划还能带来额外优势:来自类似应用的经验和教训可以提前融入机床概念和工艺设计中。
合适的夹紧原理不仅取决于行业,还取决于工件几何形状、加工工艺、材料以及要求的精度。 例如,常用的有套筒式夹头、钳口式卡盘、滑动钳口和膜片式夹紧系统,以及定心、平面和下拉式夹紧系统。对于复杂的加工任务,STERMAN 会组合使用不同的夹紧原理,或开发个性化的特殊解决方案。 关键不在于目录中的夹具,而在于针对工件及其几何形状所采用的技术上最优的解决方案。
汽车夹紧技术必须将高精度和工艺可靠性与短节拍时间及经济高效的批量生产相结合。这要求在大批量生产中能够实现可重复的对中、预设的夹紧力、高重复精度以及可靠的功能。 与此同时,夹紧系统必须能够安全地集成到自动化生产过程中,并在整个批量生产过程中确保夹紧条件的一致性。特别是在大批量生产的情况下,易维护性在整个生命周期中也起着至关重要的作用。 从整个生命周期来看,尽管初期投资较高,但定制开发的夹紧方案可能比标准方案更具经济性:较低的废品率、优化的节拍时间、较高的工艺稳定性、易于维护以及针对磨损进行优化的设计,这些因素共同降低了批量生产的运行成本。
关键在于一种从一开始就针对工件、加工流程和自动化进行优化的夹紧方案。 短的夹紧和换件时间绝不能以牺牲对中精度、夹紧力或重复定位精度为代价。规范的夹紧流程、坚固的机械结构、工艺监控以及适配自动化的接口,共同为快速且稳定的批量生产过程奠定了基础。
为此,可以将模块化基础夹紧系统与针对特定工件的组件相结合。 夹紧轮廓、夹具或定心元件可根据相应的部件变体进行调整,同时基础系统的主要功能和接口得以保留。这样既能减少变体切换和装夹时间,又不会在精度和工艺可靠性方面做出妥协。
电动驱动系统的部件通常对夹持技术提出特殊要求:薄壁铝制外壳、转子和定子部件、电动驱动轴或轴向磁通电动机的组件,必须以高精度且尽可能减少变形的方式进行加工。 根据具体应用,可采用例如定心和平面夹紧系统、膜片式卡盘、液压扩张夹紧系统或智能机电一体化夹紧技术等。STERMAN始终基于部件几何形状、加工工艺及要求的精度来开发夹紧解决方案。
了解更多